


ES纤维与低熔点聚酯纤维有什么区别?哪种热粘合纤维更适合你的生产工艺?
作者:小周
浏览:
发表时间:2026-09-23 13:47:54
来源:广州劲昇化纤科技有限公司
ES纤维与低熔点聚酯纤维有什么区别?哪种热粘合纤维更适合你的生产工艺?
在热粘合非织造布生产中,选择合适的粘合纤维,会直接影响产品的粘合强度、柔软度、蓬松度、尺寸稳定性、生产效率以及***终成本。
在实际采购和生产过程中,经常会遇到两个名称:
ES纤维(ES Fiber)
低熔点聚酯纤维(Low Melt Polyester Fiber)
很多采购商会认为这两种纤维是完全相同的产品,但实际上,它们并不能简单地直接画等号。
根据不同的产品结构和生产工艺,ES纤维可能更适合某些热粘合体系,而低熔点聚酯纤维则可能更适合以聚酯为主体的非织造材料。
因此,真正需要考虑的问题并不是:
“哪一种纤维的熔点更低?”
而是:
“哪一种粘合纤维更适合我的基础纤维、设备、加工温度和***终产品要求?”
本文将从纤维结构、粘合温度、基础纤维兼容性、蓬松度、柔软度、生产设备和采购选型等方面,对ES纤维和低熔点聚酯纤维进行详细比较。
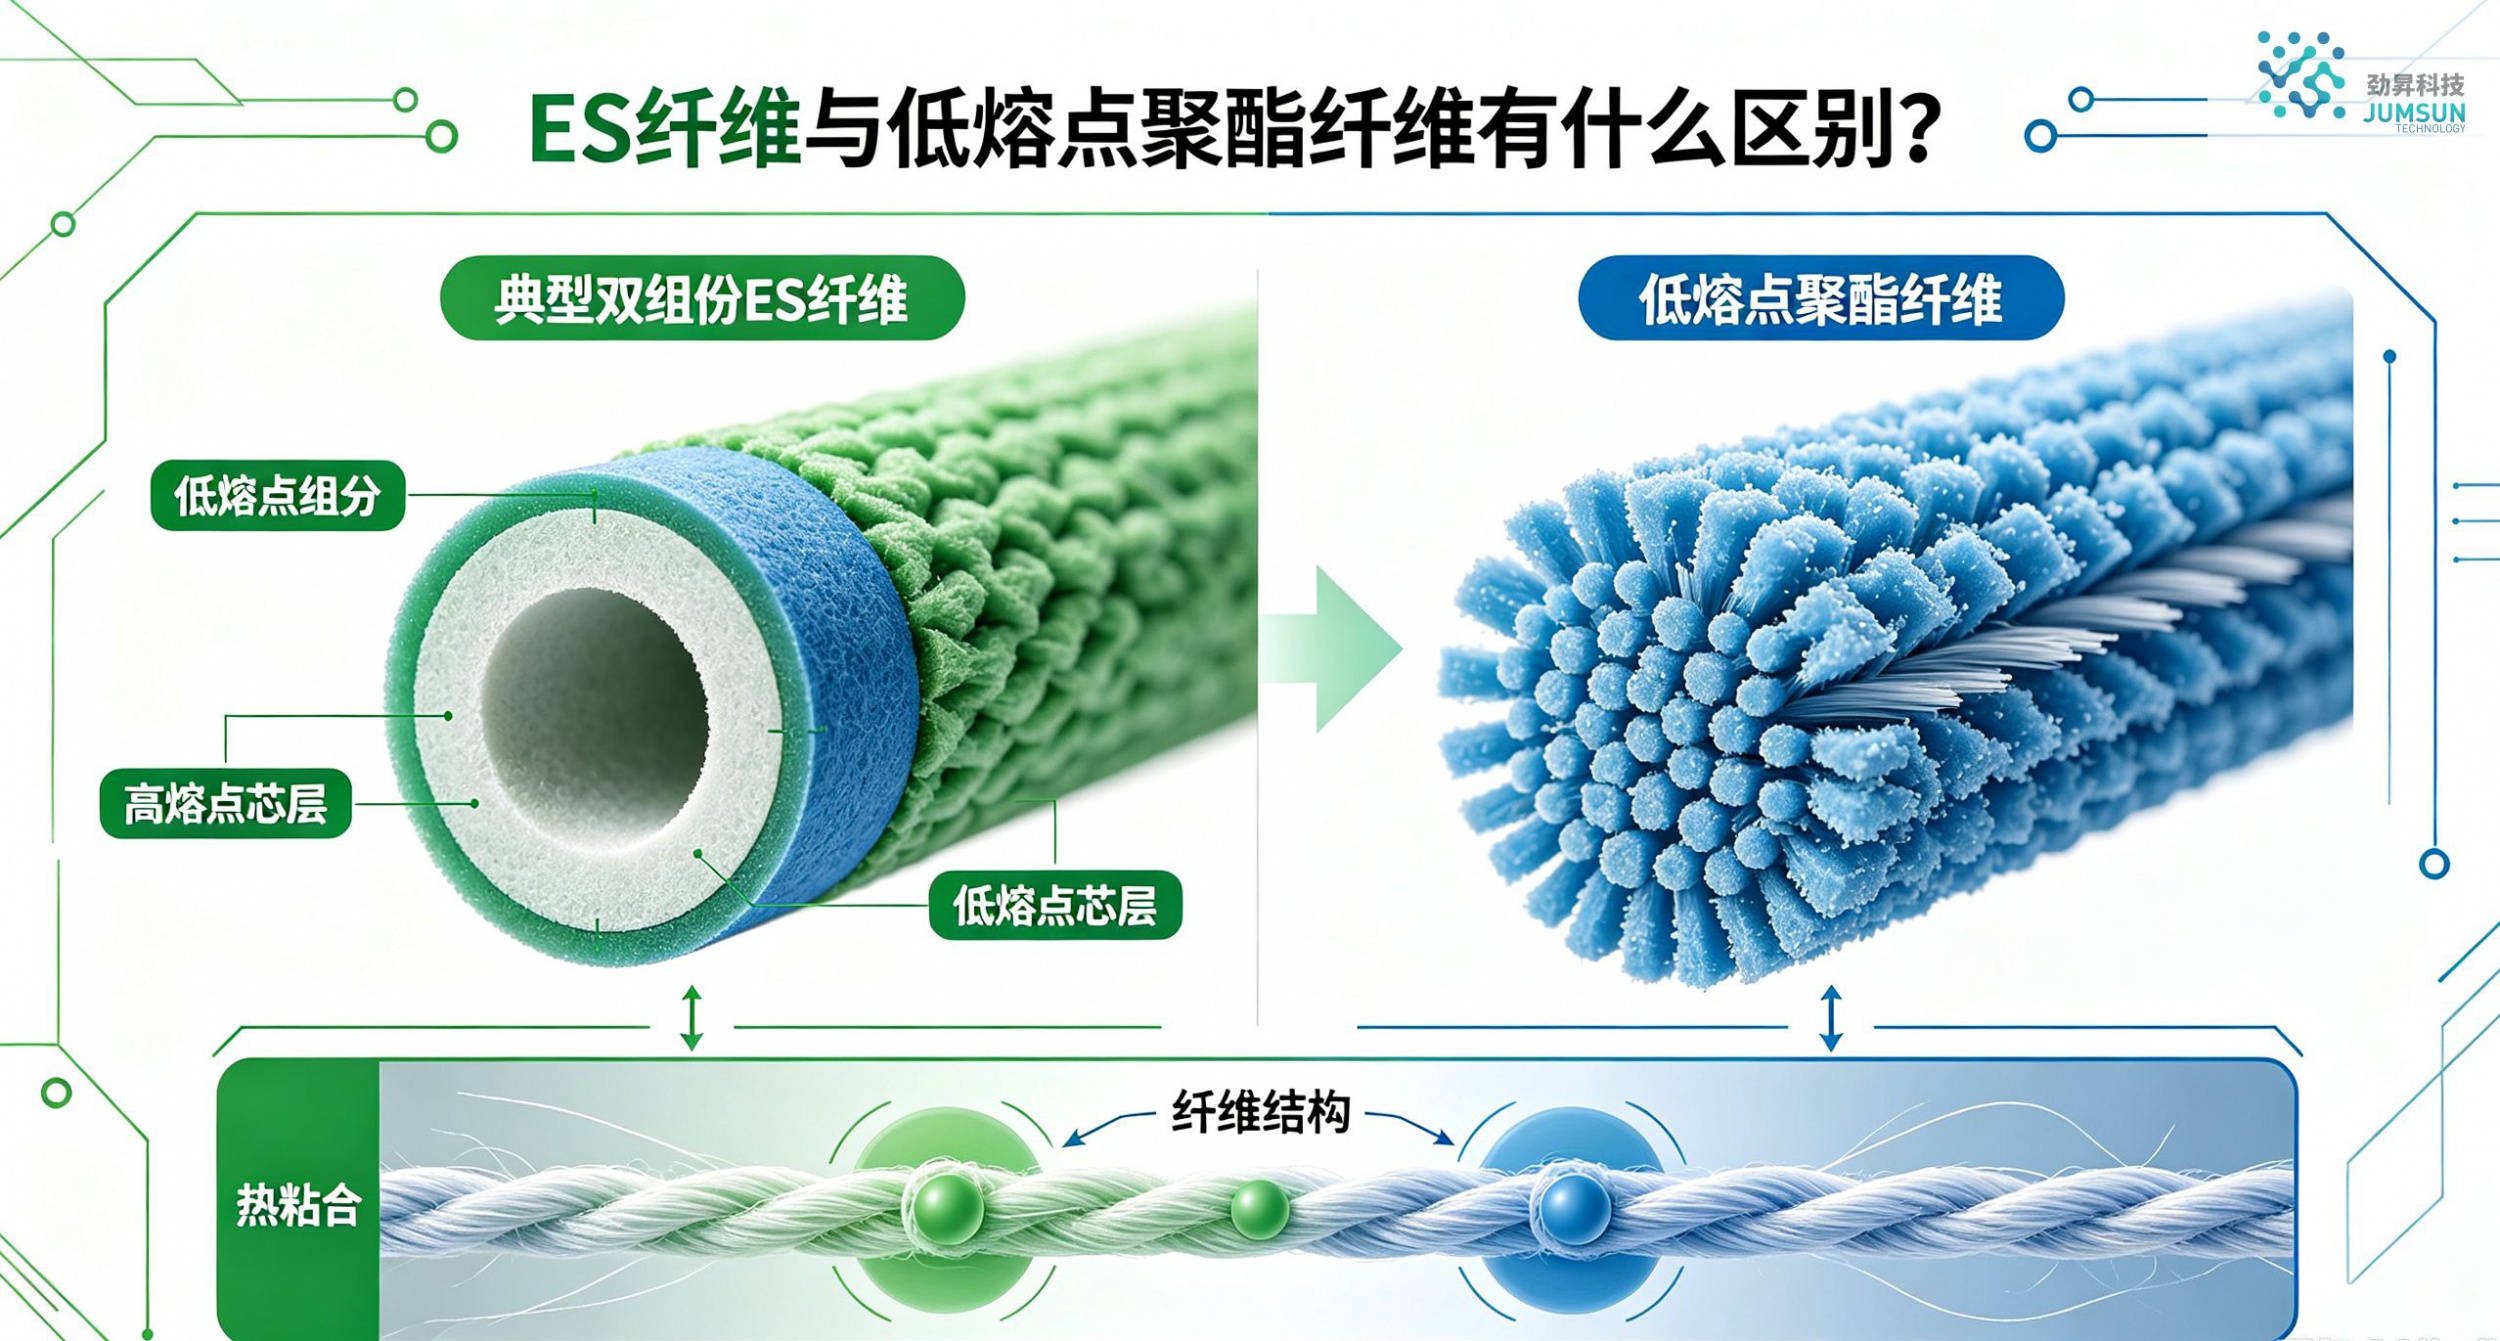
什么是ES纤维?
ES纤维通常是指一种双组分纤维(Bicomponent Fiber),常见结构包括皮芯型和并列型等。
在许多非织造布应用中,ES纤维会采用不同熔点的两种聚合物组成。
通常情况下:
外层低熔点组分负责热粘合
内部高熔点组分负责保持纤维结构
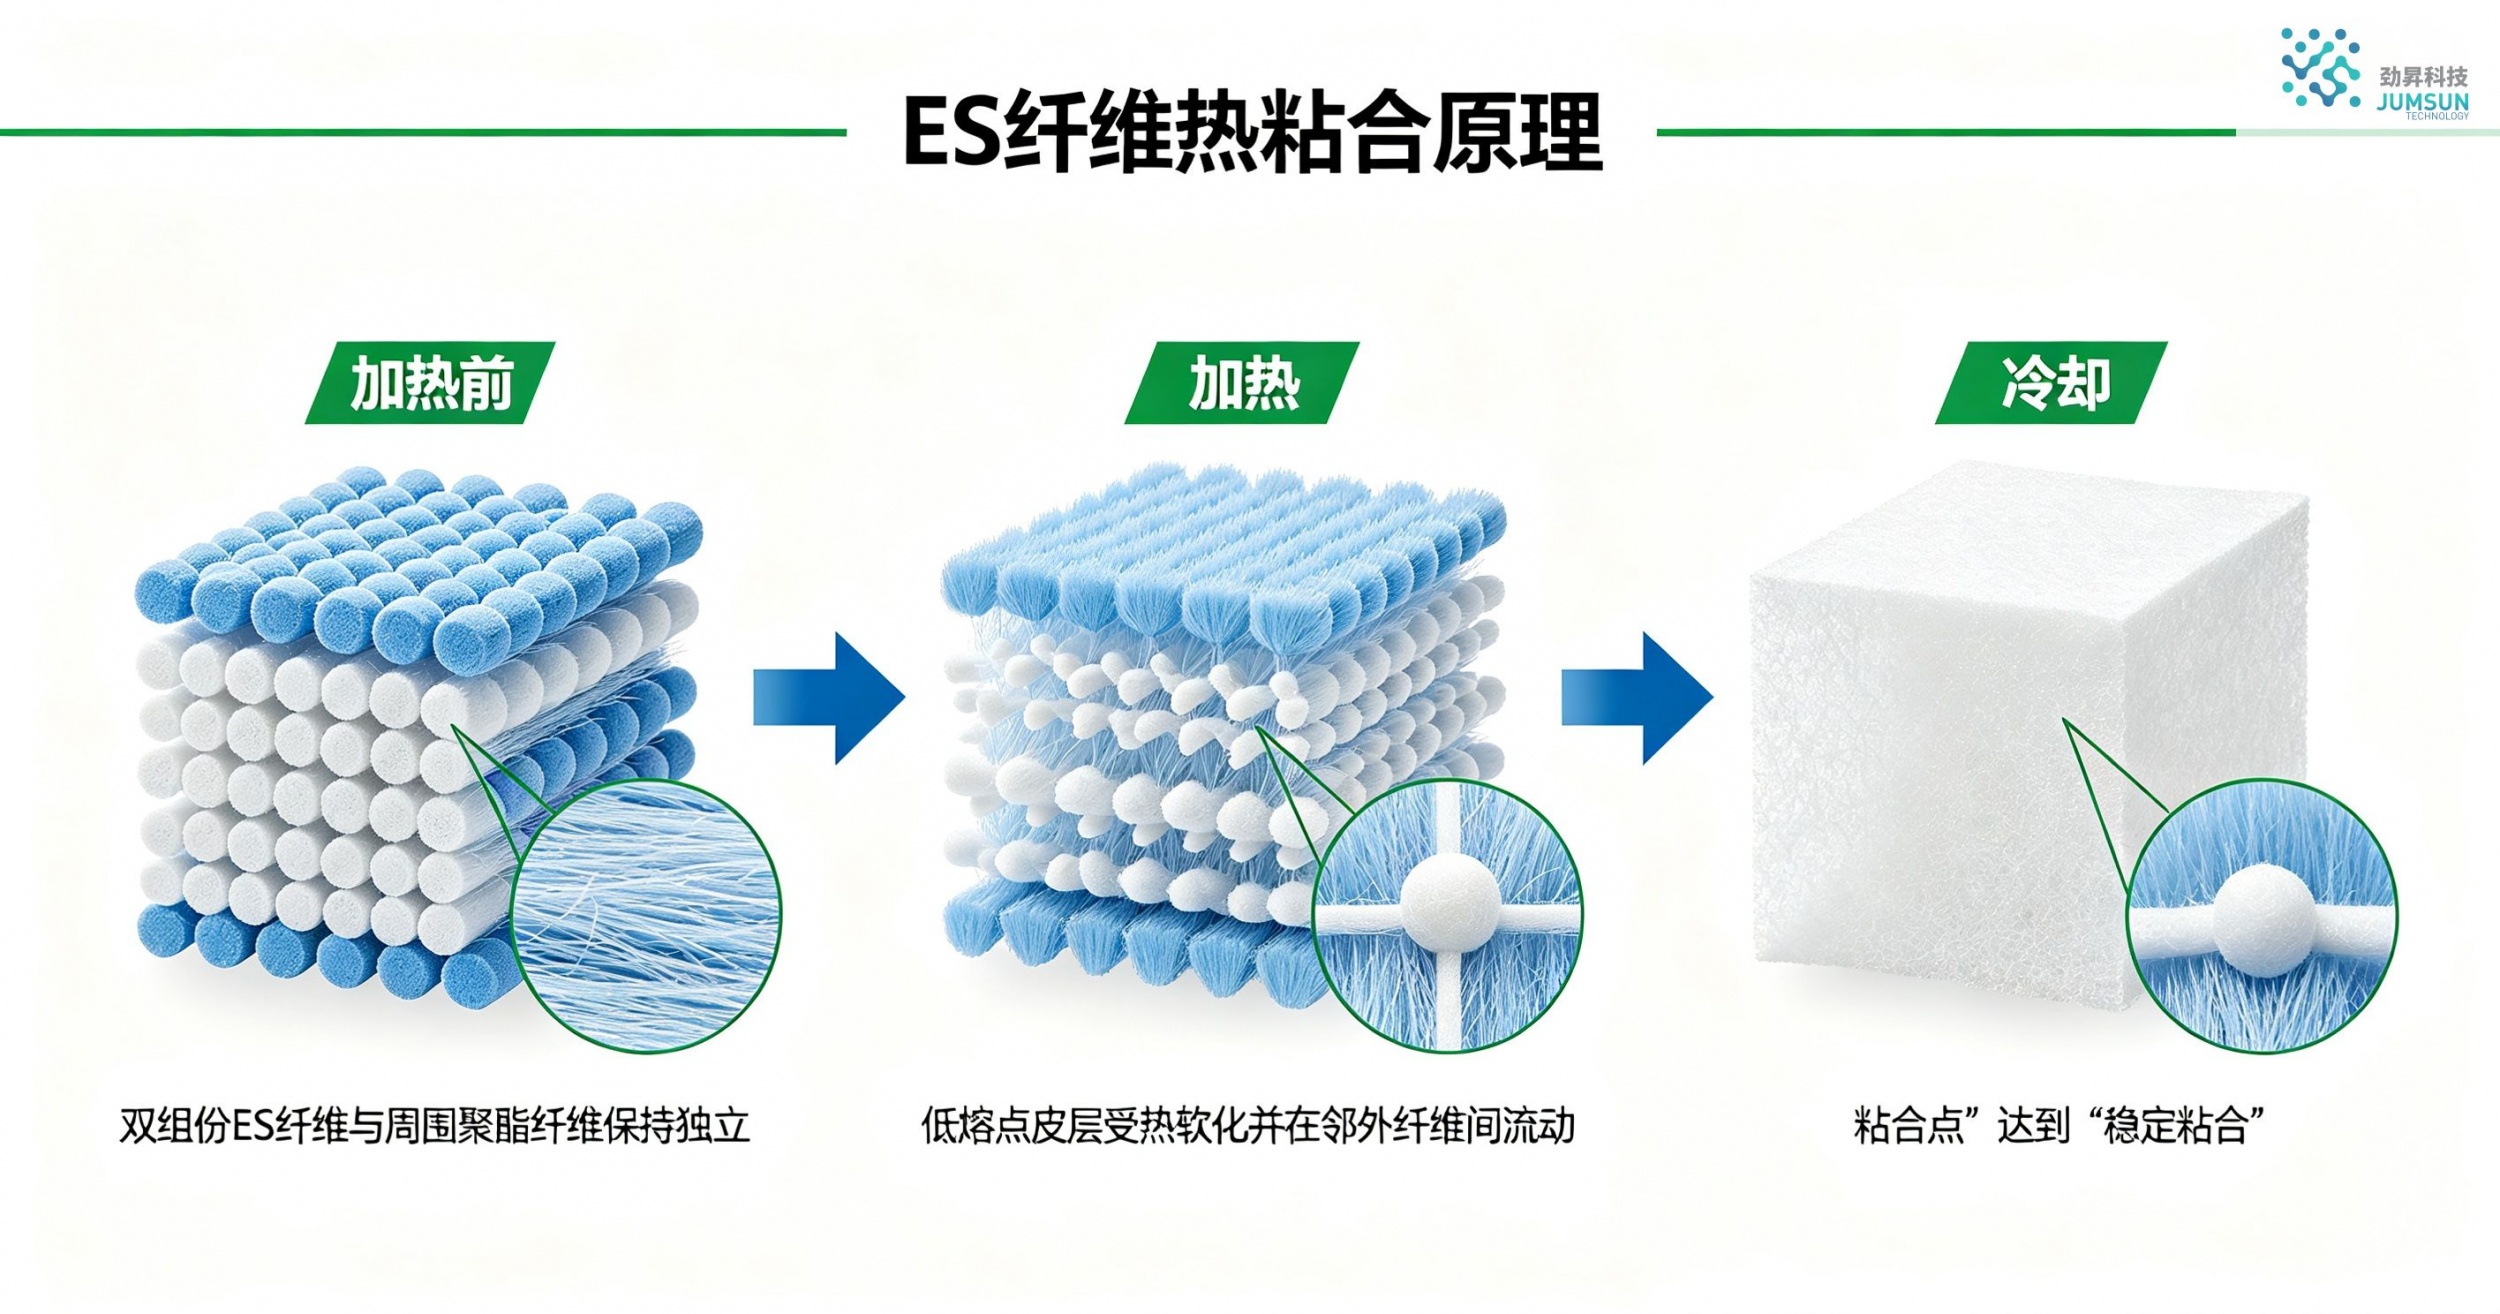
在加热过程中:
- 低熔点组分受热软化或熔融;
- 熔融或软化部分与周围纤维接触;
- 形成稳定的纤维粘合点;
- 高熔点组分继续保持主体纤维结构;
- 冷却后,粘合点重新固化。
这种方式可以在不使用传统液体胶黏剂的情况下,使纤维之间形成稳定连接。
ES纤维常见应用包括:
- 卫生材料
- 热风非织造布
- 吸收材料
- 过滤材料
- 湿巾材料
- 填充材料
- 保温材料
- 汽车内饰材料
- 复合非织造材料
不过,具体ES纤维的性能仍然取决于:
- 聚合物组合
- 皮芯比例
- 旦数
- 切断长度
- 卷曲
- 熔融温度
- 热收缩率
- 具体生产工艺
什么是低熔点聚酯纤维?
低熔点聚酯纤维是一类以聚酯体系为基础、通过较低温度实现热粘合的纤维材料。
根据产品结构不同,低熔点聚酯纤维可以包括:
- 低熔点聚酯短纤
- 双组分低熔点聚酯纤维
- 皮芯型低熔点聚酯纤维
- 不同温度等级的热粘合聚酯纤维
它的主要作用是:
在较低热处理温度下形成纤维之间的粘合,同时保持***终产品所需要的结构性能。
低熔点聚酯纤维常用于:
- 保温材料
- 填充材料
- 床垫材料
- 家具填充
- 汽车材料
- 非织造布
- 过滤材料
- 建筑材料
- 复合材料
对于以聚酯为主要结构材料的产品来说,低熔点聚酯纤维具有较好的体系兼容性。
ES纤维和低熔点聚酯纤维是一回事吗?
这是采购商非常容易混淆的一个问题。
ES纤维和低熔点聚酯纤维不能简单地认为是完全相同的产品。
ES通常更多用于描述一种双组分纤维结构或产品体系。
而低熔点聚酯纤维主要强调:
聚酯体系 + 低温热粘合性能。
两者在某些产品中可能存在重叠。
例如,某些ES纤维本身也可能采用聚酯类高熔点组分与低熔点组分组成。
因此,采购时真正应该关注的是:
具体的纤维结构和技术参数,而不是只看产品名称。
区别一:聚合物结构不同
ES纤维***典型的特点之一就是:
双组分结构。
两种组分承担不同功能:
低熔点组分 → 提供热粘合
高熔点组分 → 提供结构支撑
低熔点聚酯纤维也可能采用双组分结构,但具体聚合物组合和产品设计会因不同型号而变化。
因此,即使两款产品名称看起来相似,实际加工表现也可能存在差异。
采购时需要确认什么?
建议向供应商确认:
- 聚合物组成
- 皮芯结构
- 皮芯比例
- 熔融温度
- 软化温度
- 推荐加工温度
- 热收缩率
- 旦数
- 切断长度
- 卷曲
- 推荐应用
仅凭产品名称无法判断两款纤维是否真正兼容。
区别二:热粘合温度不同
加工温度是选择粘合纤维时非常重要的指标。
不同型号的ES纤维和低熔点聚酯纤维,其活化温度和熔融温度可能不同。
如果温度太低:
- 低熔点组分无法充分软化
- 粘合点不足
- 粘合强度较低
- 纤维容易松散
- 产品可能出现掉纤
如果温度过高:
- 低熔点组分流动过度
- 纤维网可能塌陷
- 产品变硬
- 蓬松度下降
- 热收缩增加
- 尺寸稳定性下降
因此,选择粘合纤维时,应该根据:
生产线实际热处理窗口
来选择,而不是简单比较谁的熔点更低。
区别三:与基础纤维的兼容性
基础纤维是另一个非常重要的因素。
ES纤维可以根据具体型号与不同的结构纤维进行组合,例如:
- 聚酯纤维
- 丙纶纤维
- 其他适配的合成纤维
而低熔点聚酯纤维对于以聚酯为主体的材料体系尤其具有吸引力。
例如,一家生产聚酯保温材料的工厂,如果希望***终产品保持以聚酯为主要材料,那么可以重点评估:
聚酯基础纤维 + 低熔点聚酯粘合纤维
当然,具体兼容性仍然需要根据实际产品和设备进行测试。
一个简单的选型思路
如果你的产品主要采用聚酯体系,可以重点测试:
聚酯基础纤维 + 低熔点聚酯纤维
如果你的生产工艺本身就是围绕特定双组分纤维设计,则可以重点测试:
基础纤维 + ES纤维 + 对应热处理温度
***终选择应该基于完整配方,而不是单独看粘合纤维。
区别四:对柔软度和手感的影响
对于以下产品来说,柔软度非常重要:
- 床上用品
- 家具填充
- 服装保温材料
- 被芯
- 填充材料
粘合强度并不是***指标。
如果粘合过度:
产品可能变硬。
如果粘合不足:
产品又可能松散。
理想的粘合纤维应该在稳定纤维网结构的同时,尽量减少对纤维自由度的过度限制。
***终手感受到以下因素共同影响:
- 粘合纤维比例
- 基础纤维种类
- 纤维旦数
- 卷曲
- 网层密度
- 粘合温度
- 加热时间
- 冷却条件
因此:
不是粘合纤维加得越多越好。
区别五:对蓬松度和压缩回弹的影响
对于高蓬松非织造材料而言,需要在:
粘合强度和纤维自由度
之间找到平衡。
如果粘合点过多,可能导致:
- 蓬松度下降
- 柔软度下降
- 压缩回弹下降
- 材料变硬
如果粘合不足,则可能造成:
- ***变形
- 纤维迁移
- 厚度不稳定
- 耐久性下降
因此,对于填充和保温类产品,建议同时关注:
粘合强度 + 蓬松保持率
而不是只测试抗拉强度。
区别六:对生产设备的要求不同
选择什么样的粘合纤维,也与生产设备密切相关。
常见热粘合方式包括:
- 热风粘合
- 热轧粘合
- 通过式热风粘合
- 烘箱热处理
- 其他复合热粘合工艺
不同设备的热传递方式不同,因此所需要的加工条件也可能不同。
例如,一款纤维在热风粘合设备上表现良好,并不代表在热轧设备上使用相同温度就一定能够获得相同结果。
因此,在选择ES纤维或低熔点聚酯纤维时,建议向供应商提供基本的设备信息和生产工艺。
ES纤维与低熔点聚酯纤维对比
| 对比项目 | ES纤维 | 低熔点聚酯纤维 |
|---|---|---|
| 常见结构 | 双组分纤维 | 低熔点聚酯或双组分结构 |
| 主要功能 | 热粘合 | 热粘合 |
| 低熔点组分 | 通常存在 | 存在于相应低熔点产品中 |
| 高熔点结构组分 | 双组分产品通常存在 | 根据产品结构不同 |
| 聚酯体系兼容性 | 取决于具体型号 | 通常较好 |
| 常见应用 | 非织造布、卫生材料、过滤、填充 | 聚酯非织造布、保温、填充、复合材料 |
| 加工温度 | 根据型号确定 | 根据型号确定 |
| 柔软度 | 取决于结构和工艺 | 取决于结构和工艺 |
| 蓬松度保持 | 取决于粘合工艺 | 取决于粘合工艺 |
| 选型方式 | 根据具体参数 | 根据具体参数 |
这个对比也说明了一个重要问题:
不能只根据产品名称选择粘合纤维。
聚酯非织造布应该选择哪一种?
没有一种纤维可以适用于所有生产场景。
如果你的生产体系以聚酯为主,那么低熔点聚酯纤维可能具有较好的体系匹配性。
但如果生产工艺本身就是针对某一种双组分热粘合纤维设计,那么特定ES纤维可能更加合适。
***终选择需要综合考虑:
- 基础纤维类型
- 加工温度
- 生产设备
- 柔软度要求
- 强度要求
- 蓬松度要求
- ***终材料组成
- 成本目标
- 生产速度
- 供应商批次稳定性
所以,与其问:
“ES纤维是不是比低熔点聚酯纤维更好?”
不如问:
“哪种粘合方式能够在我的生产条件下达到目标性能?”

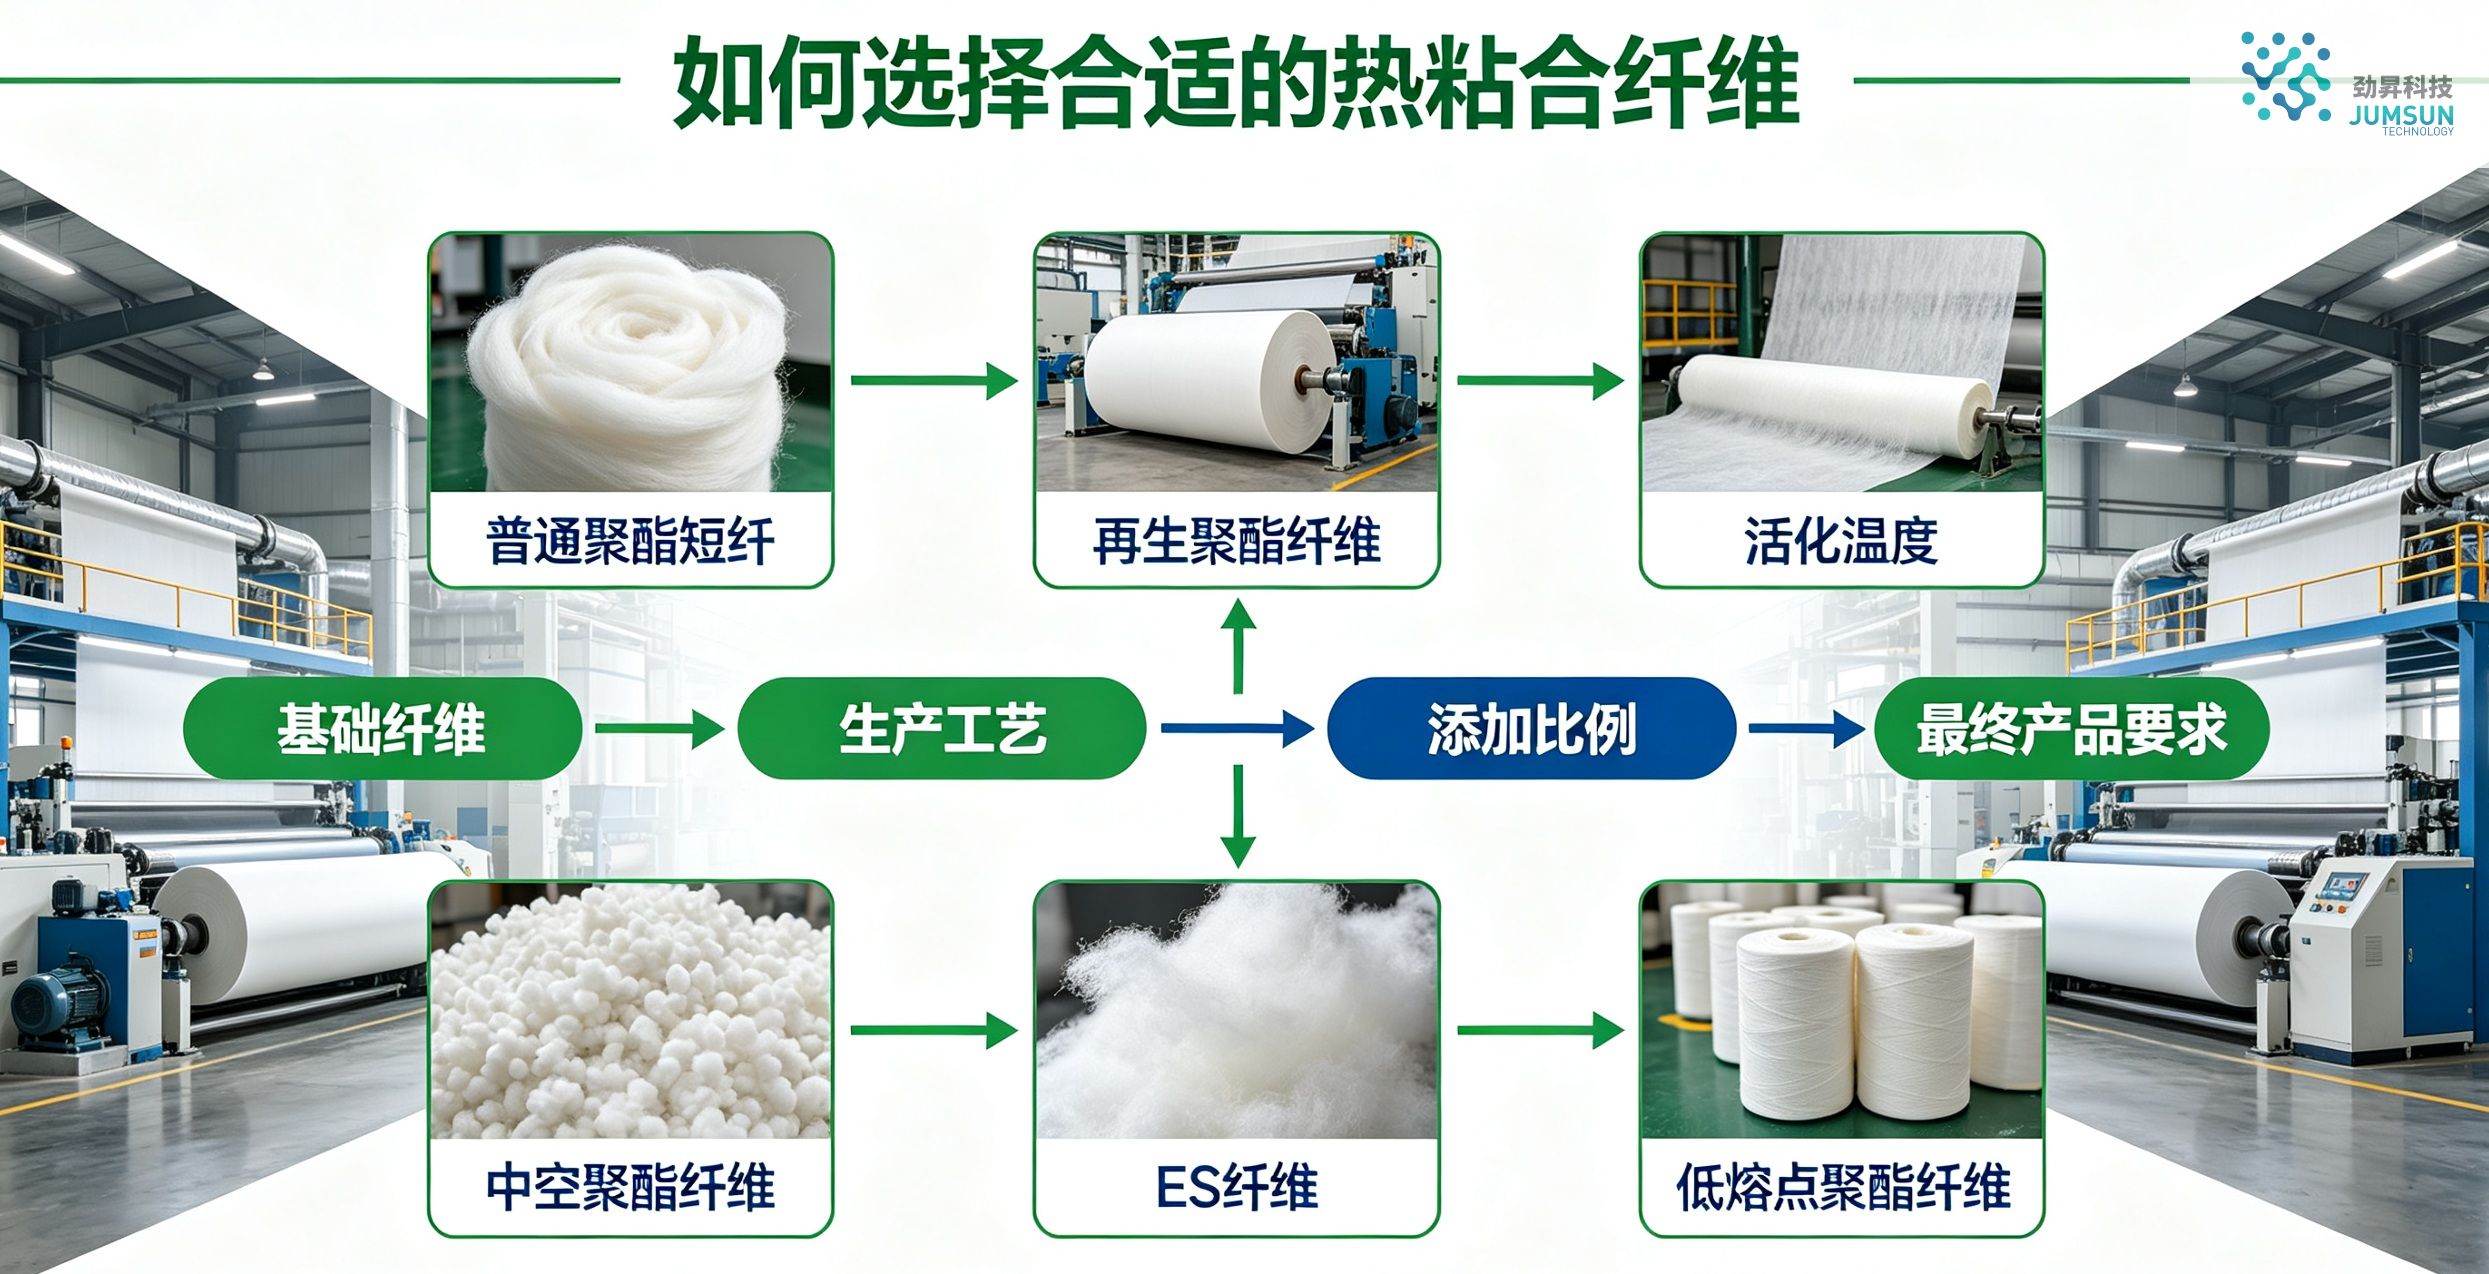
如何选择合适的热粘合纤维?
***步:确定基础纤维
首先确定你的结构纤维是什么。
例如:
- 原生聚酯纤维
- 再生聚酯纤维
- 中空聚酯纤维
- 功能性聚酯纤维
- 丙纶纤维
- 多种纤维混合体系
粘合纤维需要与整个材料体系匹配。
第二步:确定生产工艺
确认目前采用的是:
- 热风粘合
- 热轧粘合
- 通过式热风
- 烘箱热处理
- 其他热粘合工艺
这将直接影响所需要的加工温度窗口。
第三步:确认活化温度
不要因为一款纤维的熔点数字看起来合适,就直接采购。
建议向供应商确认:
- 软化温度
- 熔融温度
- 活化温度范围
- 推荐加工温度
- 推荐加热时间
这些参数对实际生产更有参考价值。
第四步:确定***终需要的粘合强度
不同应用对于粘合强度的要求不同。
例如:
填充材料:
更加关注柔软度、蓬松度和回弹。
汽车材料:
可能更加关注强度、尺寸稳定性和耐久性。
过滤材料:
需要关注纤维分布、结构稳定性和透气性能。
卫生材料:
通常需要兼顾柔软度、粘合均匀性和生产效率。
因此,粘合纤维应该围绕***终产品进行选择。
粘合纤维添加比例会影响什么?
粘合纤维比例是配方中非常重要的变量。
添加太少可能造成:
- 结构强度不足
- 抗拉强度低
- 掉纤
- 尺寸稳定性差
添加太多可能造成:
- 产品过硬
- 蓬松度下降
- 柔软度下降
- 成本增加
- 过度粘合
可以通过不同配比进行小批量测试。
例如:
| 试验 | 粘合纤维 | 基础纤维 | 评价方向 |
|---|---|---|---|
| A | 10% | 90% | 基础粘合 |
| B | 15% | 85% | 中等粘合 |
| C | 20% | 80% | 较高粘合 |
| D | 25% | 75% | 高粘合测试 |
实际比例仍然需要根据具体纤维型号、产品用途和生产设备进行调整。
热粘合温度不合适会发生什么?
温度会直接影响***终粘合结果。
温度过低
低熔点组分无法充分软化。
结果:
粘合不足 → 纤维结构松散 → 强度下降
温度合适
低熔点组分充分软化并形成稳定粘合点。
结果:
粘合均匀 → 结构稳定 → 产品性能平衡
温度过高
低熔点组分可能流动过度,甚至造成热变形。
结果:
过度粘合 → 产品变硬 → 收缩 → 蓬松度下降
因此,生产厂家应该建立一个合理的:
实际加工温度窗口
而不是只记住某一个固定温度。
更换粘合纤维供应商时,如何降低质量风险?
如果工厂准备更换ES纤维或者低熔点聚酯纤维供应商,建议先将新产品与目前使用的合格产品进行对比。
不要只比较:
每公斤价格
还需要比较:
- 纤维规格
- 熔融/活化温度
- 旦数
- 切断长度
- 卷曲
- 热收缩率
- 强度
- 伸长率
- 皮芯结构
- 批次稳定性
- 实际生产表现
- ***终产品性能
一款单价更低的纤维,如果需要频繁调整设备参数,或者导致成品不良率提高,那么实际综合成本未必更低。
采购ES纤维或低熔点纤维时应该问供应商什么?
采购之前,可以向供应商确认以下问题。
1. 具体是什么纤维结构?
是皮芯型、并列型还是其他双组分结构?
2. 活化温度是多少?
不要只看“ES纤维”或者“低熔点纤维”这个名称。
3. 推荐加工温度是多少?
***获取实际生产建议。
4. 推荐添加比例是多少?
供应商应该能够根据应用场景提供一个合理的起始比例。
5. 可以与哪些基础纤维配合?
这可以减少后续试验次数。
6. 推荐使用多少旦数和长度?
需要结合产品用途和设备确定。
7. 是否可以提供样品?
在批量采购之前进行样品测试非常重要。
8. 是否能够支持生产试机?
当客户需要替换原有供应商时,技术支持尤其重要。
为什么粘合纤维的批次稳定性非常重要?
一款纤维***次试机表现很好,并不意味着之后每一个批次都会完全相同。
需要重点关注:
- 旦数
- 切断长度
- 熔融特性
- 热收缩率
- 卷曲
- 强度
- 含水率
- 表面油剂
对于连续生产的非织造布工厂来说:
批次稳定性与单次样品性能同样重要。
特别是生产以下产品的厂家:
- 床垫材料
- 家具填充
- 汽车隔音保温材料
- 过滤材料
- 非织造布卷材
- 保温材料
如果原料批次差异过大,就可能导致设备参数频繁调整。
你的喜欢,就是我坚持写下去的能量器
好文推荐
已有50人推荐
文章推荐
为什么低熔点纤维无法正常粘合?常见原因与解决方法
为什么不同生产批次的聚酯纤维性能会发生变化?
涤纶纤维旦数详解:不同应用如何选择合适的纤维规格?
如何比较中国化纤供应商:全球买家实用指南
什么是水溶性PVA纤维?以及它如何应用于非织造布制造?
什么是远红外纤维?远红外功能纤维如何应用于现代纺织品
气凝胶纤维 vs 传统保温材料:轻量化纤维如何提升隔热性能
复合材料中什么决定了纤维的分散性?长度、直径、表面处理与混合工艺***解析
什么使腈纶纤维适用于保暖、柔软及阻燃纺织品应用?
竹纤维、木棉纤维还是粘胶纤维?哪一种天然基纤维更适合你的产品?
纤维选择如何影响非织造过滤材料的空气过滤效率?
天然纤维 vs 合成纤维:制造商应该如何选择合适的材料?
超越纺织领域的功能性纤维:先进纤维如何解决现代材料难题
PLA纤维在可持续非织造材料与纺织品未来发展中的应用方向
PTT纤维 vs PET聚酯纤维:分子结构如何影响弹性、回复性与面料性能?
从导电纤维到凉感纤维:功能性纤维如何提升现代纺织品的舒适性、安全性与产品差异化
什么是凉感纤维?相变与热管理纤维如何提升纺织品舒适度?
为什么相同规格的涤纶纤维,在不同产品中的表现却不一样?
为什么国际运输过程中纤维的水分与包装条件如此重要?
为什么越来越多国际纺织企业选择中国化纤制造商?
超越普通聚酯纤维:我们如何开发定制化功能纤维解决方案
为什么三角异形涤纶纤维正在成为高端纺织应用中的丝绸替代材料?
为什么低熔点涤纶纤维正在替代非织造行业中的传统粘合剂?
为什么亲水涤纶纤维正在运动服和吸湿排汗面料领域越来越受欢迎?
纤维结构如何决定柔软度、蓬松度和回弹性能?
涤纶纤维旦数详解:如何根据不同应用选择正确的纤维规格?
什么是HCS纤维?中空三维卷曲硅化涤纶纤维完整指南
聚酯填充纤维长期使用后为什么会失去蓬松度?原因与解决方案
高温过滤材料纤维:芳纶 vs 阻燃涤纶***对比
中国涤纶纤维供应商选择指南:国际买家如何评估质量、价格和服务?
为什么生物基PTT纤维正在替代尼龙用于弹力面料制造:2026年市场与性能分析
低熔点 4080 纤维是什么?2026 ES 双组分纤维完整采购指南
从中国采购涤纶短纤维要注意什么:2026年买家清单
超亮光扁平异型涤纶短纤维:纺织、填充与无纺布应用全解析
哪种纤维更适合填充:十字形纤维还是三角形纤维?
芳纶 1313 纤维是什么?耐温性能、核心参数及 2026 完整采购指南
原生涤纶纤维与再生涤纶短纤维(PSF)***对比指南
疏水纤维与亲水纤维对比:如何为您的应用选择正确的聚酯纤维
低熔点纤维(ES/双组分):无纺布与卫生用品应用全解
如何选择枕头用的正确聚酯纤维:完整指南
三角截面纤维:地毯纱线高级手感的秘密
ES纤维(聚乙烯/聚酯双组分)在卫生用品中的应用
羽绒替代纤维:你需要知道的一切
凉感纤维 vs 云绒凉感纤维:哪个更适合你的制造工艺?
沙发填充材料怎么选?不同纤维的优缺点全解析
纤维行业如何应对原材料价格波动
PET 增白纤维:从 “白” 到 “超白” 的纺织革命,一文看懂性能、应用与选型

